
 中文简体

Cara Mencocokkan Mesin Pengalengan Otomatis dengan Bahan Pengemas Logam Anda
Sep 11, 2026
Pada pukul 09.00 pada hari produksi biasa, jalur pengalengan yang berjalan dengan kecepatan 380 kaleng per menit berhenti karena baja badan kaleng dua potong tiba-tiba menyimpang setebal 0,02 mm. Mesin pengalengan otomatis bukanlah bagian yang rusak. Bahan tersebut berada di luar toleransi penjepitan mesin. Hasilnya adalah downtime selama 40 menit dan 1.900 shell ditolak sebelum operator mereset parameternya.
Kesimpulannya sederhana: mesin pengalengan otomatis hanya berfungsi sebaik penyelarasan material dan proses di sekitarnya. Jika Anda mengevaluasi suatu mesin, tugas pertama Anda bukanlah membandingkan angka kecepatan. Tugas pertama Anda adalah menentukan bagaimana stok, lapisan, dan toleransi logam Anda akan berinteraksi dengan mesin tersebut.
Kinerja mesin pengalengan otomatis sangat bergantung pada apa
Mesin pengalengan otomatis dalam lingkungan pengemasan logam menangani tiga fungsi utama: pembentukan, penyambungan, dan penyegelan. Untuk kaleng tiga bagian, mesin mengumpankan lembaran yang digulung atau gulungan baja badan kaleng, membentuk badan, mengelas jahitan samping, dan flensa kedua ujungnya. Untuk kaleng dua bagian, mesin mengambil cangkir dari gulungan berlapis dan kemudian menekannya hingga terbentuk. Sistem pengumpanan, perkakas, dan sensor alat berat dirancang berdasarkan spesifikasi dimensi.
Artinya, keluaran sebenarnya bergantung pada seberapa tepat material Anda cocok dengan jendela desain mesin. Jika kumparan baja terlalu keras, gulungan pembentuknya bisa tergelincir. Jika lapisannya terlalu tebal, suhu pengelasan perlu disesuaikan. Jika permukaan memiliki registrasi cetakan tertentu, sistem penglihatan mesin harus dapat melihatnya secara konsisten.
Pada garis tiga potong, bahannya biasanya berupa lembaran berlapis atau gulungan yang dipotong memanjang. Mesin pengalengan otomatis kemudian membentuk silinder bodi dan mengelas jahitannya. Lasan adalah bagian yang paling sensitif. Variasi kecil pada ketebalan lapisan timah dapat mengubah kebutuhan arus pengelasan sebesar 3-5 persen, sehingga memaksa operator untuk menyesuaikan mesin. Jika penyetelan diulang berkali-kali per shift, total output efektif alat berat akan turun lebih cepat daripada yang ditunjukkan pada rating yang tertera pada pelat nama.
Dalam praktiknya, sebagian besar produsen kemasan menyadari masalah ini jauh lebih lambat dari perkiraan mereka. Garis yang menggunakan baja bodi kaleng satu warna mungkin tampak bagus sampai Anda beralih ke kumparan cetak multiwarna. Sensor posisi mesin pengalengan otomatis mendeteksi substrat yang lebih gelap atau lebih terang sebagai titik referensi yang berbeda, dan setiap operasi selanjutnya berpindah. Di sinilah pemilihan baja bodi kaleng menjadi masalah pemilihan mesin, bukan hanya masalah pembelian.
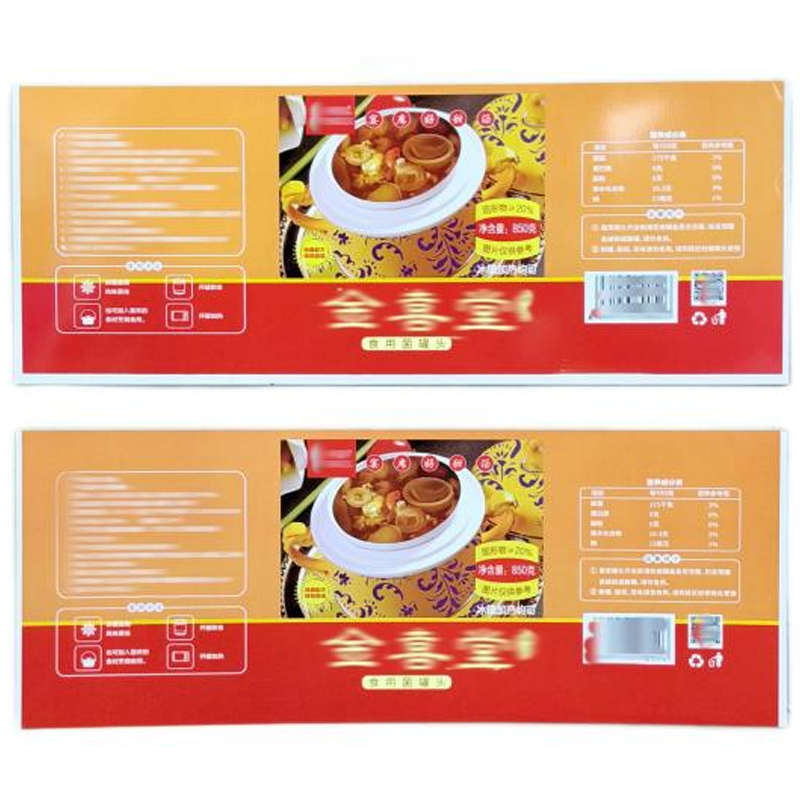 Baja badan kaleng tiga bagian yang dicetak multi-warna untuk pengemasan Pelat timah atau baja laminasi ini menawarkan pencetakan multiwarna dengan lapisan timah dari 1,1 hingga 11,2 g/m² dan toleransi ketebalan ±0,01 mm. Permukaannya yang konsisten membantu mencegah ketidakselarasan sensor pada jalur pengalengan otomatis. Lihat Produk →
Kami akan memperluas dimensi toleransi di bawah ini.
Toleransi bahan: penggerak diam efisiensi mesin pengalengan otomatis
Saat Anda membandingkan mesin pengalengan otomatis, literatur sering kali menyoroti waktu siklus dan fitur pergantian. Namun, kegagalan yang paling merugikan biasanya disebabkan oleh penyimpangan toleransi material. Misalnya, jika pemasok mengirimkan kumparan pelat timah dengan ukuran 0,29 mm dan bukan 0,28 mm yang ditentukan, stasiun pembentuk bodi masih dapat menanganinya. Namun bila ketebalannya bervariasi sepanjang kumparan yang sama, arus pengelasan menjadi tidak stabil. Mesin mulai menghasilkan lapisan yang lemah, dan tim kendali mutu tidak dapat memastikan apakah masalahnya terletak pada mesin, koil, atau operator.
Tabel di bawah menunjukkan ekspektasi toleransi umum untuk bahan yang digunakan pada mesin pengalengan otomatis modern.
| Parameter bahan | Jendela kerja yang khas | Dampak bila terlampaui |
|---|---|---|
| Ketebalan | 0,18-0,30mm | Kemacetan umpan dan lasan yang tidak konsisten |
| Berat lapisan | 2,8-5,6 gram/m2 | Ketahanan korosi yang buruk atau pengelupasan |
| Kekerasan | 52-62 HRC | Springback dan tubuh kaleng yang cacat |
Berat lapisan adalah variabel lain yang mempengaruhi penyegelan dan pengelasan jahitan samping. Untuk produk makanan dengan umur simpan yang pendek, lapisan 2,8 g/m2 mungkin dapat diterima. Untuk produk makanan agresif seperti tomat, laju pelarutan zat besi menjadi perhatian. Mesin pengalengan otomatis yang diatur untuk satu berat lapisan tidak akan secara otomatis beradaptasi dengan berat lapisan lainnya tanpa adanya pergantian. Ini adalah sumber umum downtime yang tersembunyi.
Prinsip yang sama berlaku untuk tutupnya. Stok EOE yang dipotong dengan sedikit duri mungkin tidak mempengaruhi jalur manual yang lambat, namun mesin pengalengan otomatis dengan kecepatan 600 kaleng per menit akan mendeteksi duri tersebut sebagai kesalahan pengumpanan. Hasilnya adalah selai palsu atau tutupnya rusak. Itulah sebabnya pemilihan material EOE yang andal sama pentingnya dengan pemilihan merek mesin.
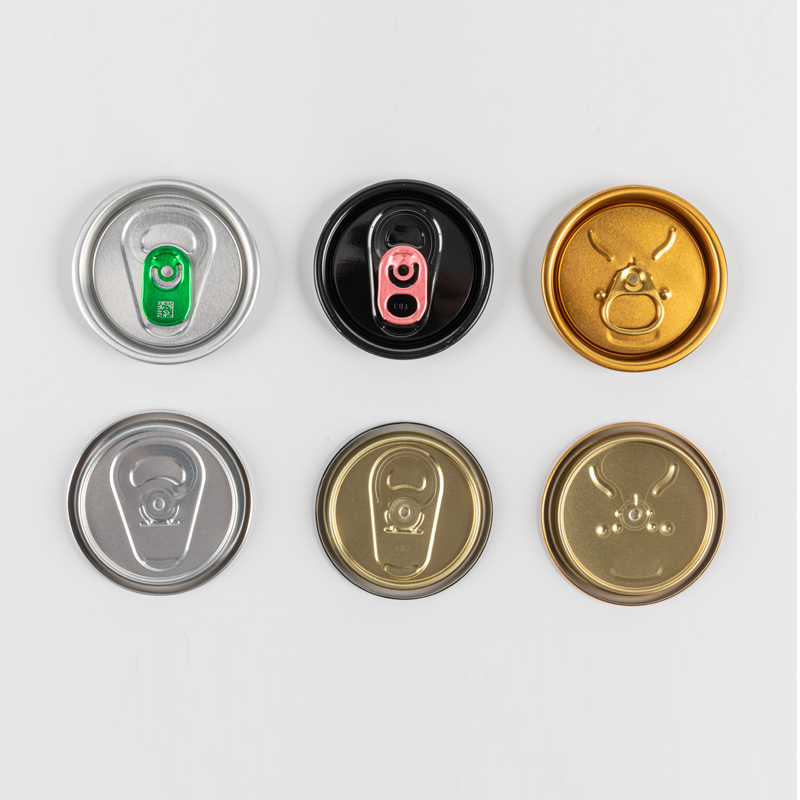 Stok minuman EOE dengan lapisan dan jenis akhir yang dapat disesuaikan Cocok untuk jus dan bir, stok EOE ini mendukung berbagai jenis akhir dan opsi penyesuaian. Potongan yang rapi mengurangi kemacetan palsu dan tutup yang rusak dalam pengoperasian pengalengan berkecepatan tinggi. Lihat Produk →
Ketika Anda menentukan toleransi, Anda mengurangi risiko gangguan kecil namun mahal ini.
Memilih mesin pengalengan otomatis untuk bauran produk Anda
Bauran produk Anda menentukan fitur mesin mana yang benar-benar penting. Sebuah pabrik yang hanya memproduksi dua potong kaleng minuman mempunyai kebutuhan yang berbeda dengan pabrik yang membuat banyak kaleng makanan berukuran kecil yang terdiri dari tiga potong.
- Garis dua bagian: kecepatan tinggi, konsumsi bahan rendah, tetapi fleksibilitas bentuk tubuh terbatas.
- Garis tiga bagian: dapat memiliki diameter dan ketinggian yang berbeda, tetapi pengelasan jahitan samping membutuhkan bahan dan lapisan yang presisi.
- Badan cetakan multiwarna: memerlukan sistem registrasi mesin pengalengan otomatis agar kompatibel dengan panjang pengulangan cetakan.
Karena lapisan cetak dan pelapis diterapkan sebelum kaleng dibentuk, kinerja mesin bergantung pada kualitas lapisan tersebut. Lapisan seragam dihasilkan pada a garis pelapis koil mengurangi variasi gesekan dan meningkatkan konsistensi las.
Selain material, peralatan itu sendiri harus sesuai dengan kecepatan jalur yang Anda inginkan dan perluasan di masa depan. Mesin ringan dapat menangani 150 kaleng per menit, sedangkan mesin berat dapat melebihi 800. Keputusan harus didasarkan pada volume tahunan aktual Anda, bukan pada kecepatan teoritis maksimum mesin.
Kecepatan bukanlah parameter netral. Bila Anda meningkatkan kecepatan jalur di atas 500 kaleng per menit, pengumpanan lembaran menjadi lebih dinamis. Ketegangan sabuk, cangkir vakum, dan mesin press pembentuk semuanya harus beroperasi dengan ritme yang lebih cepat. Jika baja badan kaleng Anda memiliki kekerasan yang seragam dan lapisan yang stabil, kecepatan tinggi tersebut dapat dicapai. Jika bahan memiliki sedikit variasi, mesin akan menghasilkan lebih banyak barang cacat atau Anda harus memperlambatnya untuk menjaga kualitas. Oleh karena itu, kecepatan sebenarnya yang Anda peroleh dibatasi oleh kualitas bahan masukan Anda.
 Dukungan peralatan untuk stabilitas jalur pengalengan Perusahaan peralatan ini menyediakan pengetahuan permesinan dan industri. Dengan material masukan yang seragam, sistem mereka mempertahankan kinerja pada kecepatan yang lebih tinggi, mengurangi penolakan, dan memastikan pengoperasian yang dapat diprediksi. Lihat Produk →
Jika Anda menggabungkan lapisan yang tepat, baja bodi kaleng yang tepat, dan peralatan yang tepat, Anda akan mendapatkan sistem yang berjalan sesuai prediksi.
Pergantian dan pemeliharaan: dimana biaya tersembunyi muncul
Changeover adalah sumber kehilangan output terbesar kedua setelah kerusakan. Pada mesin pengalengan otomatis, pergantian meliputi penggantian alat pembentuk, pengaturan ulang parameter pengelasan jahitan, dan pemuatan kumparan baru. Jika lini Anda menjalankan beberapa ukuran produk, Anda perlu memperkirakan berapa menit yang dibutuhkan untuk setiap perubahan.
- Buang dan bersihkan bekas cetakan; total waktu dapat melebihi 20 menit pada mesin lama.
- Sesuaikan kembali tukang las untuk ketebalan baja baru; operator berpengalaman membutuhkan 10-15 menit.
- Beri makan dan daftarkan koil baru; ini bisa memakan waktu 5 menit lagi.
Saat-saat ini menjadi item anggaran. Sebuah mesin dengan perkakas yang dapat diganti dengan cepat mungkin memerlukan biaya 15 persen lebih mahal di muka, namun menghemat lebih banyak tenaga kerja selama setahun. Logika yang sama berlaku untuk pemeriksaan kualitas. Sebuah ketat proses kendali mutu dalam pemeriksaan material masuk Anda mencegah banyak kejutan pergantian ini.
Perawatan bukan hanya sekedar pelumasan atau penggantian belt. Mesin pengalengan otomatis yang bekerja dengan cetakan yang tidak sejajar secara bertahap akan merusak cetakan. Keausan tersebut muncul sebagai penyimpangan dimensi pada kaleng, dan tim kualitas akan melihat semakin banyak kaleng yang gagal dalam pemeriksaan mikrometer. Jika Anda memiliki proses pemeriksaan material yang kuat, Anda selalu dapat membedakan antara keausan cetakan dan variasi material yang masuk. Tanpanya, tim pemeliharaan mungkin akan mengganti peralatan yang masih bagus.
Cara mudah untuk mengevaluasi investasi mesin pengalengan otomatis
Evaluasi mesin pengalengan otomatis harus dimulai dengan spesifikasi bahan Anda, bukan dengan brosur mesin. Tuliskan kisaran ketebalan sebenarnya, berat lapisan, dan permukaan akhir untuk setiap produk yang Anda rencanakan untuk dijalankan. Kemudian mintalah pemasok peralatan untuk membuktikan bahwa sistem pengumpanan, pembentukan, dan penginderaan mesin dapat menangani toleransi koil masuk yang ada.
Saat Anda mengundang pemasok peralatan, mintalah mereka untuk membawa sampel materi Anda atau minta mereka menjalankan uji coba pada mesin mereka sendiri. Uji coba ini harus mencakup tiga kasus: bahan rata-rata, toleransi paling ketat, dan koil terburuk yang Anda terima dari pemasok Anda saat ini. Jika mesin tersebut dapat menghasilkan kaleng yang dapat diterima dalam ketiga kasus tersebut, maka mesin tersebut mempunyai margin operasi yang nyata. Jika mesin tersebut hanya dapat menangani material rata-rata, Anda membeli mesin yang akan rusak selama fluktuasi produksi normal.
Mesin pengalengan otomatis hanya stabil pada masukan terlemah di saluran. Jika pemasok Anda dapat menunjukkan kinerja yang stabil dengan material Anda saat ini, Anda telah menemukan mitra yang dapat diandalkan. Jika mereka hanya dapat mendemonstrasikan kinerja dengan bahan referensi mereka sendiri, Anda menanggung risiko teknis yang akan muncul di laporan produksi Anda nanti.
Mulailah dengan apa yang sebenarnya Anda proses, dan keputusan mesin menjadi lebih mudah.


- Address: Jalan Zhenxing No. 11, Kawasan Pengembangan Ekonomi dan Teknologi Teluk Hangzhou Shangyu, Zhejiang, Tiongkok
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 penjualan@hz-jinma.com

